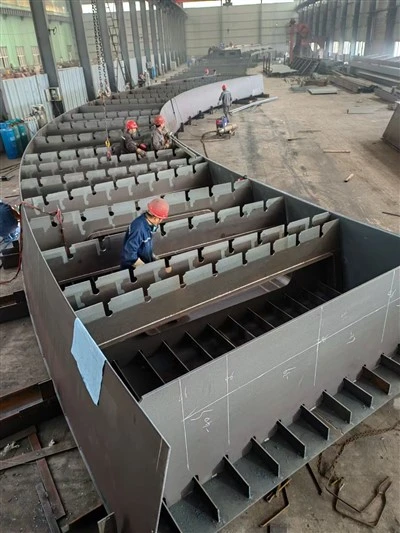
Sveising av deformasjon av stålstruktur
Sveising av stålstruktur sveiset stålstruktur er mye brukt, og full penetrasjonssveising brukes til noen viktige sveiser. I prosessen med lokal oppvarming og smelting under metallsveising er temperaturen på metallet i varmesonen veldig forskjellig fra den for den omkringliggende overordnet materiale, noe som resulterer i øyeblikkelig stress i sveiseprosessen.
Etter avkjøling til den opprinnelige temperaturen, er strekkspenningssonen i hele leddområdet og nær sømområdet i balanse med verdien av morsmaterialet i den komprimerende spenningssonen, noe som resulterer i sveisende restspenning i selve strukturen.
På dette tidspunktet tar sveiseleddstrukturen mange former for deformasjon under virkning av sveisestress. Eksistensen og deformasjonen av restspenninger blir gjensidig transformert, og det er ikke vanskelig å finne en måte å forhindre og korrigere deformasjonen.
1. Skjemaer og årsaker til sveisedeformasjon:
Deformasjonen av stålstruktur etter sveising kan deles inn i to typer: deformasjonen av hele strukturen og deformasjonen av strukturen. Deformasjonen av hele strukturen inkluderer langsgående og tverrgående forkortelse og bøyning av strukturen. Den lokale deformasjonen er konvex , bølget, kantete deformasjon og så videre.
1.1 Vanlige grunnleggende former for deformasjon.
De grunnleggende formene for vanlig sveisedeformasjon er som følger: Lengden på platesporet er forkortet (langsgående krymping) og bredden er smal (tverrgående krymping); vinkeldeformasjonen etter rumpesveising av platesporet;
Forvrengningen av den vinkeldeformasjonen langs komponentens langsgående retning langs komponentens langsgående akse og den langsgående sammentrekningen av komponentflensen og nettet er forvrengt.
Bølgeforvrengningen dannet av knekking av plateoverflaten på grunn av ustabilitet på grunn av ustabiliteten til laminatens trykksoner. Nøytral akse av komponenten, og denne deformasjonen er bøyd.
1.2 Årsaker til sveisedeformasjon:
I sveiseprosessen er den delvise og ujevn oppvarming av sveisedeler årsaken til sveisespenning og deformasjon. Nær sveisesømmen og sveisemetallet er oppvarmet utvidelse og deformasjon av plastkrymping, har en annen grad av tverrgående og langsgående krymping. Due til sammentrekning av disse to retningene, forskjellige deformasjon av sveisestruktur er forårsaket.
Ii. Faktorer som påvirker deformasjonen av sveisestruktur:
Det er mange faktorer som påvirker sveisedeformasjonen, og noen ganger har de samme faktorene motsatt effekt på langsgående deformasjon, tverrgående deformasjon og vinkel deformasjon. Det er nødvendig å ta rimelige tiltak for å kontrollere deformasjonen av forskjellige faktorer. effekt.
1) Påvirkningen av tverrsnittsområdet på sveisen: Tverrsnittsområdet refererer til metallområdet innenfor rekkevidden til sikringslinjen, og jo større sveiseområdet er, jo større er plastisk deformasjon forårsaket av krymping under avkjøling .
2) Påvirkningen av sveisevarmeinngang: Deformasjonen økes. Imidlertid øker temperaturen på hele platen når den termiske inngangen økes til en viss grad å øke.
3) Påvirkning av forvarming og mellomlagstemperatur på arbeidsstykket: jo høyere forvarmingstemperatur og temperaturen mellom lagene, jo høyere varmen, jo saktere kjølehastigheten og økningen av svinndeformasjon.
4) Påvirkningen av sveisemetoder: Flere metoder som vanligvis brukes i sveising av konstruksjonsstruktur, foruten elektroslagsveising, nedsenket lysbue sveisevarmeinngang, den største når det gjelder andre forhold som sveiseareal med samme, den største sammentrekningsdeformasjonen. Manuell buesveisevarmeinngangssenter, svinndeformasjonen er mindre enn den nedsenkede buesveisingen.CO2 Gassskjermet sveisevarmeinngang er minimal, og sammentrekningsdeformasjonsresponsen er minimal.
5) Påvirkning av sveiseposisjon på deformasjon: På grunn av asymmetrien til sveisens plassering i strukturen og den asymmetriske plasseringen av sveisesømmen, vil forskjellige deformasjon være forårsaket.
6) Effekten av stiv struktur på sveisdeformasjon: Strukturens stivhet avhenger hovedsakelig av formen på strukturen og størrelsen på dens seksjon, strukturen med liten stivhet og stor sveisedeformasjon; stor stiv struktur, mindre deformasjon etter sveising.
7) Påvirkning av montering og sveisespesifikasjoner ved sveisdeformasjon: På grunn av de forskjellige monteringsmetodene som er brukt, har deformasjonen av strukturen også en effekt. Hele monteringen er ferdig og sveiset, og dens deformasjon er generelt mindre enn for sidemontering .
I teknisk sveisetid, på grunn av forskjellige forhold, og alle slags faktorer for sveising av deformasjonslov er mer komplisert, er forståelsen av faktorene for å skille effekter på konstruert den omfattende analysen av den spesifikke situasjonen i detaljer.
Iii. Tiltak for å forhindre og redusere strukturell deformasjon:
1) Reduser tverrsnittsområdet på sveisen: Så langt det er mulig, bør den mindre sporstørrelsen (vinkel og klaring) tas i bruk så langt som mulig.
2) Under avkastningsstyrken på 345MPa blir det herdet stål adoptert med en mindre termisk inngang, og forvarming og mellomlagstemperatur er ikke forvarmet eller riktig redusert. Oppvarmet inngang er foretrukket for mindre sveisemetoder som CO2 -gassskåret sveising.
3) Tykk platesveising skal erstatte enkeltlagssveising så mye som mulig.
7) Stiv fast faste metode: også kjent som obligatorisk metode. I den faktiske produksjonen er det mindre deformasjon etter sveising av stive og store komponenter, og stivheten til komponentene kan styrkes før sveising, og deformasjonsresponsen reduseres etter sveising. Når du bruker denne metoden, må du vente på kjøling etter sveisearmatur og støtte som skal løftes opp. Flere vanlige metoder har en pilk, støttemetode, metode for klemmestyring, midlertidig fast metode (for eksempel sveising av neglfast og fast klemmemetode), plassering av sveisemetode.
8) Hammersveisemetode: Denne metoden er hovedsakelig anvendelig for sveising av tynne plater. Når sveisen på arket og dets termiske påvirkningssone ikke er helt avkjølt, hammer området umiddelbart, og den tykke platen blir truffet med luftpistolen.
9) Den langsgående krympningsdeformasjonen av sveisesømmen kompenseres ved å bruke komponentens reserverte lengdemetode.
10) For å minimere antallet og størrelsen på sveiser i design; rimelig utforming av sveisen, i tillegg til å unngå sveisetetthet, bør også sveiseposisjonen så nær aksenes akse som mulig, og lage sveiseoppsettet og komponenter.
I forhold til aksen.
11) Velg sveisesekvensen riktig. I stålstrukturen, når det er en sveis og filetsveis, skal sveisen i prinsippet sveises til sveisen og buesveisen. bør tas for å unngå sveisingsspenningskonsentrasjon og sikre sveisekvaliteten på skjøtene. Det er fordelaktig å redusere deformasjonen ved å ta i bruk sveisingen av den nøytrale aksen til hele stålet struktur og ta sveisingen fra midtfasen. Sveising av viktige deler i stålstruktur med høy styrke skal være fri til å trekke seg sammen og ikke være behersket.